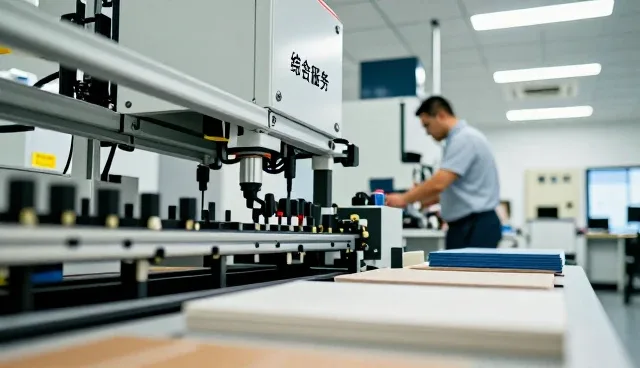
在纸盒包装的生产过程中,来料的质量直接影响最终产品的成型效果与使用性能。常见的来料问题包括纸板厚度不均、纤维排列混乱、表面油墨残留及湿度波动等。这些问题若未及时发现,可能导致成品出现变形、印刷模糊甚至结构强度不足等缺陷。因此,建立一套科学有效的来料识别机制是保证生产流程稳定的基础。
针对纸板厚度不均的问题,建议在来料入库前增加厚度检测环节。采用千分尺或测厚仪对不同批次的纸板进行抽样测量,记录其厚度数据并分析波动范围。如果发现某批次纸板厚度超过标准偏差值的15%,应立即暂停使用并通知供应商进行复检。同时,可结合生产实际调整模具参数,以适应不同厚度的纸板特性,减少成型过程中因厚度差异导致的废品率。
纤维排列混乱通常出现在纸板生产过程中未充分压合或纤维分布不均的原料中。这类问题会导致纸盒在印刷和折叠时出现起皱、边缘不齐等情况。处理方法包括加强来料的纤维分布检测,使用显微镜或专用设备观察纤维走向,确保其均匀分布。此外,可在生产前对纸板进行预处理,如使用蒸汽熨平或机械压平工艺,以提升纤维排列的整齐度。
表面油墨残留是纸板在运输或储存过程中可能受到污染的典型表现。这种残留物不仅会影响印刷效果,还可能在后续的折叠工序中导致油墨渗透至盒体内部,影响整体外观。解决办法是在来料检验时增加表面清洁度测试,使用无尘布或专用清洁剂对纸板表面进行擦拭,并通过目视和显微镜观察是否存在油墨残留。对存在问题的批次应进行隔离,并要求供应商提供清洁处理证明。
湿度波动是影响纸板物理性能的重要因素之一。在南方潮湿地区,纸板容易吸湿膨胀,导致成型尺寸偏差;在北方干燥地区,纸板则可能因失水而变脆,影响加工性能。为应对这一问题,建议在来料阶段增加湿度检测,使用湿度计对纸板含水率进行测量,并根据不同季节和气候条件调整仓储环境。同时,在生产线上设置湿度控制装置,确保纸板在加工过程中保持稳定的湿度水平。
在实际生产过程中,来料异常的识别与处理需要结合质量管理体系进行持续优化。建议建立来料异常记录表,详细记录每批次的问题类型、处理措施及结果,并定期对数据进行分析,找出常见问题根源。例如,若某批次纸板反复出现厚度不均问题,可能意味着供应商的生产控制存在缺陷,需加强沟通并推动其改进工艺。同时,内部应定期组织质量分析会议,分享问题案例,提高一线员工的异常识别能力。
纸盒包装行业对原材料的依赖程度较高,因此来料管理必须纳入企业整体质量控制体系。广州方正努包装品有限公司在日常生产中已建立完善的来料检验流程,包括目视检查、厚度测量、纤维分析、湿度检测等多个环节,确保每一批次的纸板都符合生产需求。同时,公司还与供应商保持密切沟通,定期进行来料质量评估,推动供应链整体提升。通过不断优化来料管理流程,企业能够在保障产品质量的同时,提高生产效率与客户满意度。